定位精度缓慢劣化,从0.05mm漂到0.8mm,换了编码器也没好。拆开联轴器那一刻,答案就在顶丝上。
 FIELD · SCHH-2026
一条装配线的伺服移载轴,定位偏差逐月增大,产品压装不良率跟着爬升。厂里先怀疑编码器,更换后两周偏差复现;又怀疑机械导轨,检查无明显磨损。
偏差的特点是方向不固定、幅值缓慢增长,这与电气故障的跳变特征不符,我判断问题在传动链的机械连接环节。
 FIELD · SCHH-2026
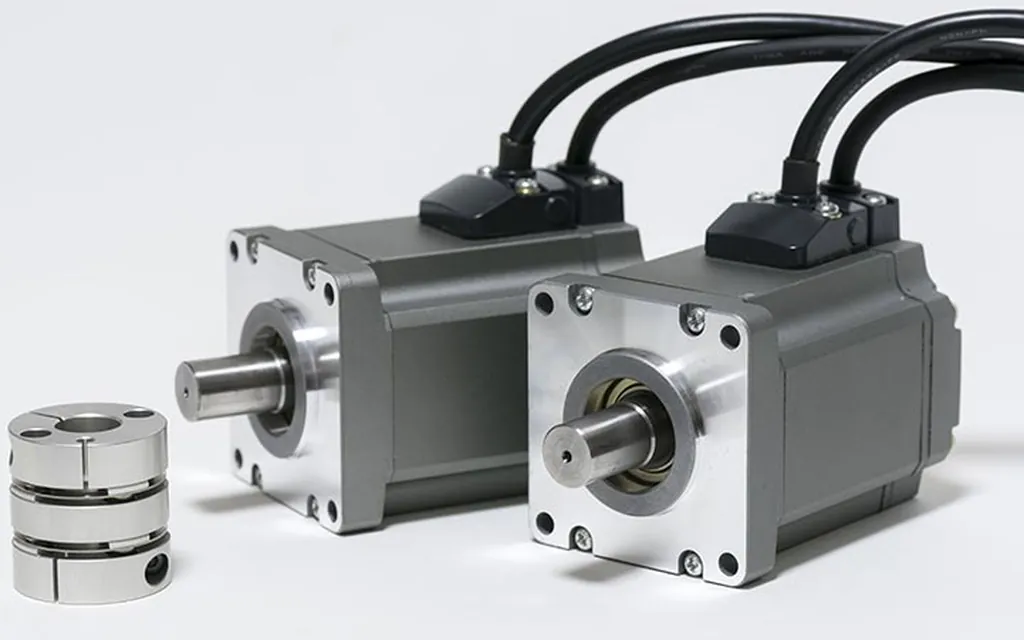
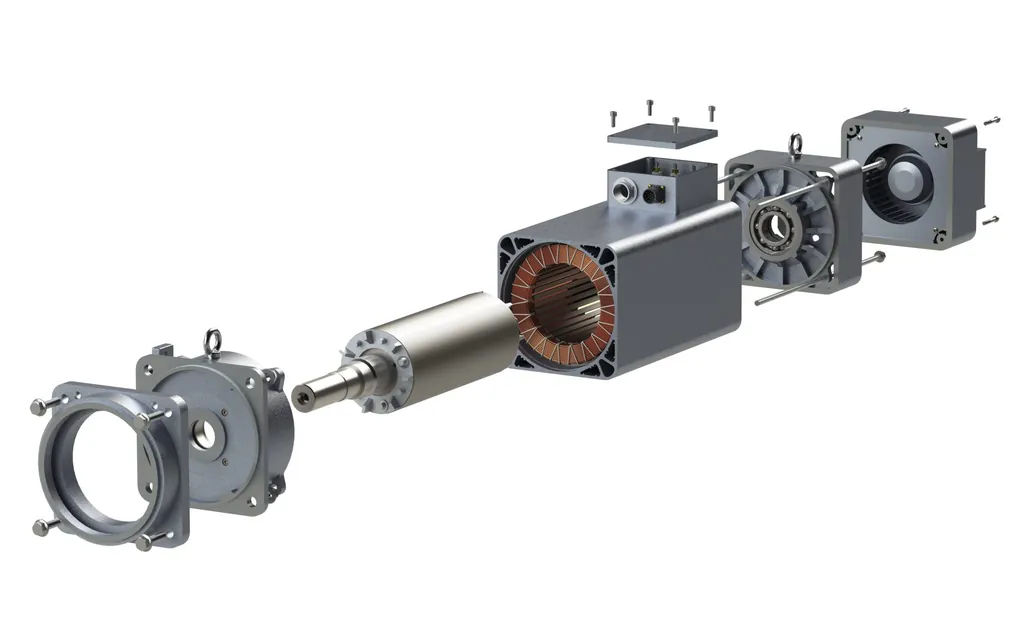
停机拆检:联轴器膜片完好,但夹紧式顶丝松动约半圈,编码器轴与联轴器之间存在微小角向滑移。滑移量随温升与振动累积,正好解释缓慢漂移。
处理很简单:按扭矩值重新紧固顶丝并点胶防松,复测定位精度回到0.04mm。同时把联轴器紧固检查加入季度保养项,用记号笔在顶丝与轴端画防松标记线,目视即可点检。
精度劣化先分电气与机械两条线:跳变多为电气,缓漂多为机械连接。这个二分法帮我少走很多弯路。
防松标记线是零成本的预见性维护手段,一条记号笔就能把隐蔽松动变成目视可查项。
定位精度漂移0.8mm,第一反应通常是伺服参数、编码器故障或丝杠磨损——这个案例把三样都查了,全部正常。真凶藏在一个不起眼的地方:编码器联轴器的夹紧顶丝松了半圈。这个案例的教训是,精密设备的漂移问题要按“从简单到复杂”的顺序排查,最便宜的嫌疑点往往就是真凶,而防松标记线这种一毛钱的措施,能避免一次两天的停产排查。
 FIELD · SCHH-2026
两条:一是把“扭矩紧固加防松标记”作为旋转连接件的标准工艺,联轴器、编码器等关键连接按扭矩值紧固并画标记线,点检时目视核对;二是漂移类故障建立特征档案——漂移速度、方向、与温度负载的相关性,特征积累够了,下次同类问题半天就能定位。预防的本质是把这次排查的终点,变成下次点检的起点。
 FIELD · SCHH-2026
比多数人以为的常见。振动环境、频繁启停、温差大的场合,顶丝式与夹紧式联轴器都可能缓慢松动,且松半圈以内时设备照常运转、精度悄悄劣化——等加工超差才发现,往往已经产生一批不合格品。我们把联轴器紧固检查列入精密设备的季度保养标准项,就是针对这个特性。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn