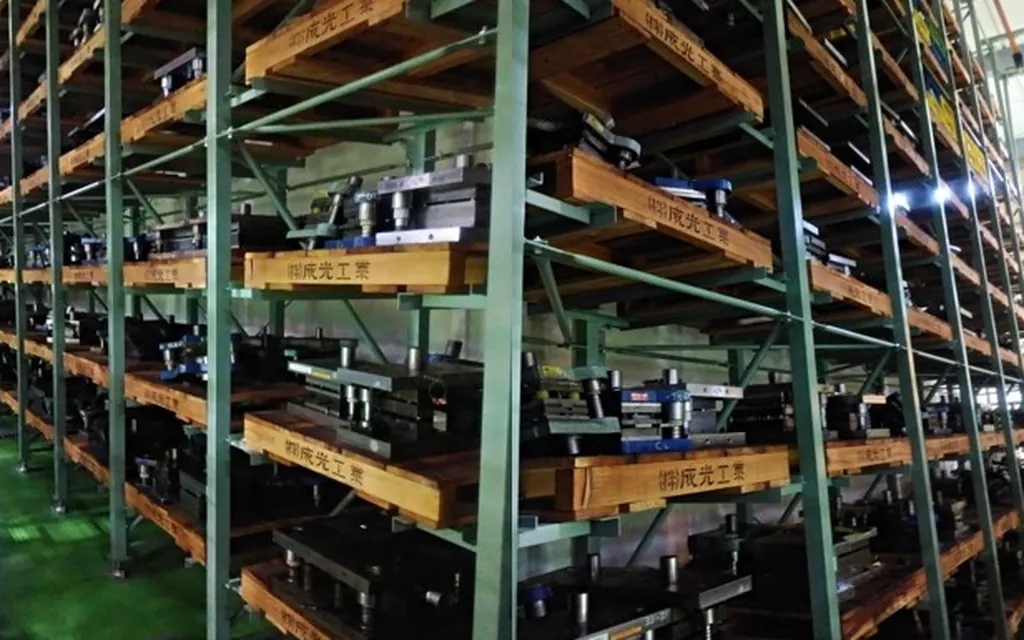
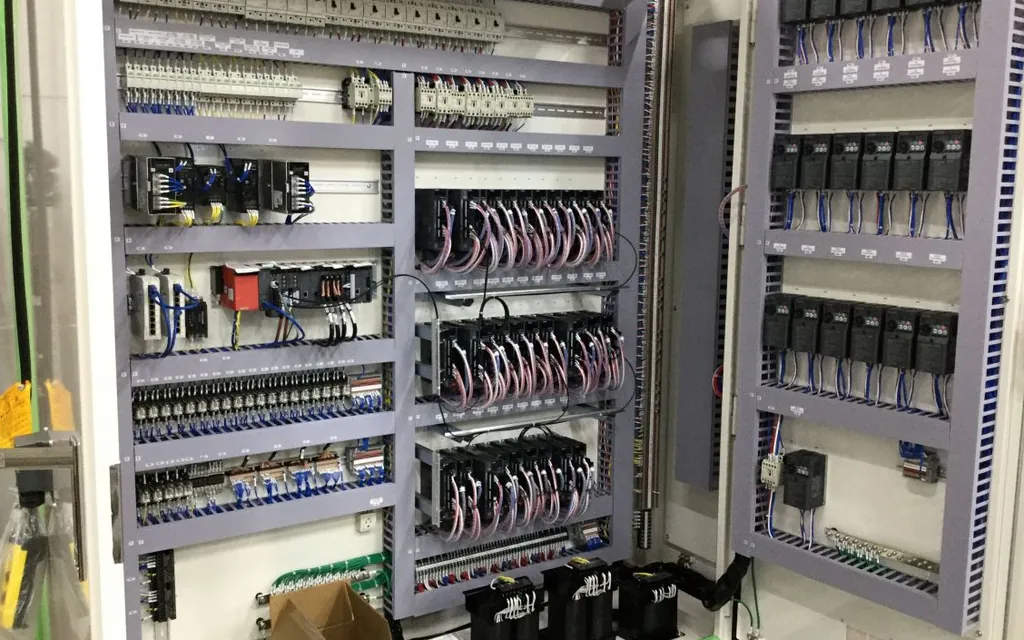
这类作业我们在现场坚持的关键控制点与验收口径——标准先行、数据说话,客户可照单监督。
单点服务解决单点问题,模块联动才解决系统性问题。本模块与以下模块直接协同:
机床是工厂里最贵的“病人”——修得起,养不起就白搭。下面这些征兆出现时,越早处理代价越小。
尺寸不稳定、表面粗糙度变差、圆度或平面度超差。可能是导轨磨损、丝杠间隙变大、主轴轴承预紧失效、热变形,也可能是参数漂移。先分清是机械还是电气,再决定处理方式——盲目补偿参数只会掩盖问题。
升速到某个转速出现嗡鸣、啸叫或周期性异响,主轴座温度明显高于以往。这类问题要查频谱而不是听经验:轴承特征频率、齿轮啮合频率、不平衡与不对中各有特征。拖下去的结果往往是主轴报废,代价从几千变成几万。
过流、过压、跟随误差过大、编码器报警、润滑报警反复出现。频繁报警是设备在提前打招呼,别用复位糊过去。查报警发生的工况与频率,多数能找到确定的诱因。
继电器逻辑老化、元件停产买不到、线路被多轮改造搞得没人看得懂。这类机床机械精度往往尚可,问题在电气。可以做继电器逻辑改 PLC 的改造,关键是取舍:改到什么程度、保留什么、更新什么,要算经济账。
撞刀、撞工作台之后即使当时能跑,也可能留下锥孔微变形、丝杠弯曲、导轨研伤这些隐性损伤,过一段时间以精度劣化的形式表现出来。撞机后建议做一次几何精度与主轴状态检查,别等超差才想起。
买了二手机床,不知道精度还剩多少;或者闲置多年的机床要重新启用。我们做几何精度与运动精度检测、电气系统检查、必要的修复与调校,给出书面评估结论,让您知道这台机器能干什么活、还差什么。
机床维修最常见的困境是:机修的说电气有问题,电工的说机械有问题,来回踢皮球。我们两条线一起做,责任不推。
主轴系统:主轴轴承更换与预紧调整、锥孔精度修复、拉刀机构检修、主轴动平衡检查。装配按标准扭矩与顺序,预紧量按转速等级确定,完工测温升与振动。
导轨与传动:导轨研伤修复与刮研、镶条调整、丝杠与螺母间隙消除、联轴器与轴承座对中、齿轮箱检修。润滑方式与油品按导轨材质和工况选定,防止爬行与磨损。
精度检测与恢复:几何精度(直线度、平行度、垂直度、主轴跳动)与运动精度(定位精度、重复定位精度、反向间隙)对照出厂标准与工艺要求复测,必要时以标准试件切削验证。
控制线路检修:继电器接触器回路排查、端子紧固与线路整理、限位与保护回路检查、电源与接地系统检测。改造后交付图纸与点表,不留只有作者看得懂的线路。
驱动与数控系统:变频器与伺服驱动器故障处理、电机与编码器检测、参数备份与恢复、跟随误差与振动抑制调校。程序与参数改动前必备份,改完记录改动项。
继电器逻辑改 PLC:老机床电气重生的常用路径。改造前先评估机械精度与剩余寿命,确定改造范围——是全改还是局部改、数控系统是否保留、操作面板是否更新。取舍要算账,不是越新越好。
刮研、检测、复测、试切——机床修得好不好,不取决于换了多少件,而是取决于这些工序做没做到位。以下为同类机床维修与精度检测作业场景。
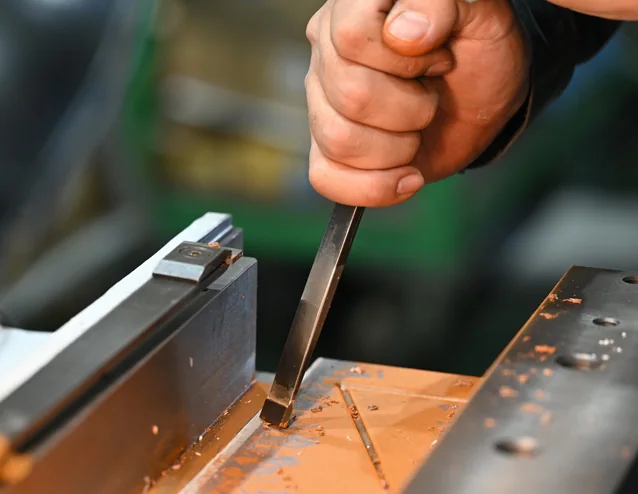
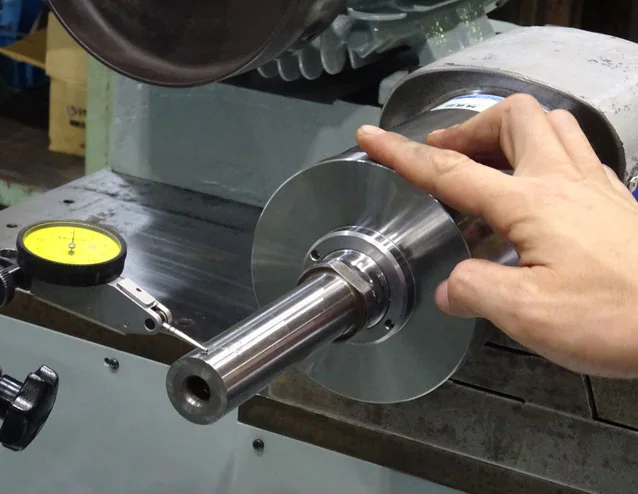
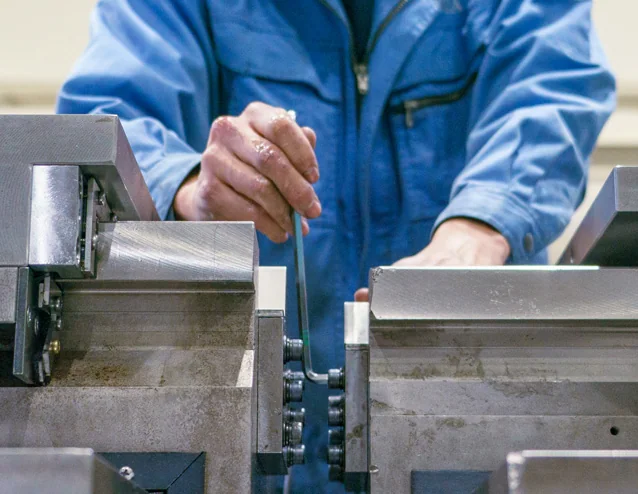
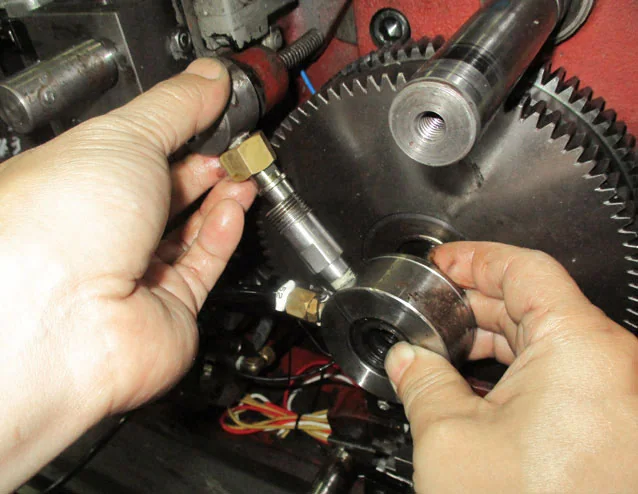
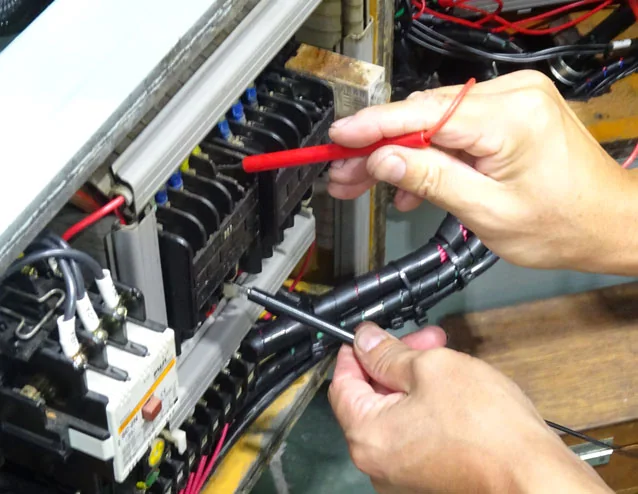
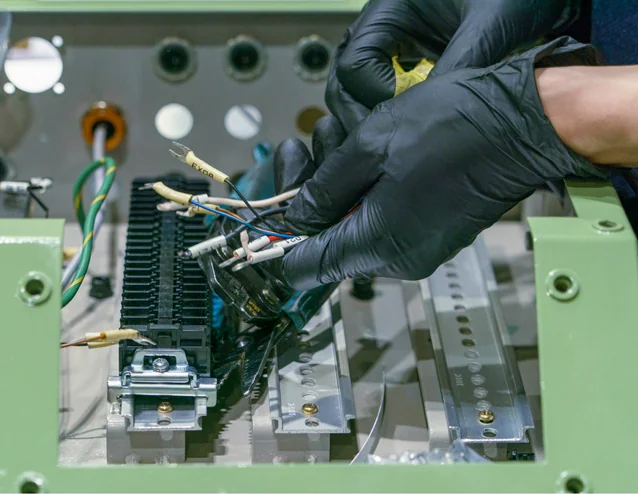
大修不是"擦干净、刷层漆"。解体、清洗、点检、修配、刮研、装配、复测、试切,八道工序一道不能省。下面是我们做机床大修时的典型账目与结果。
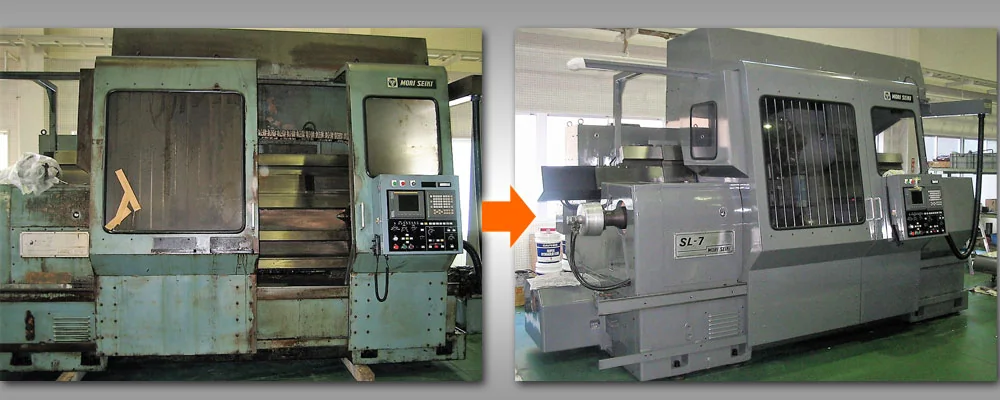
服役十五年的数控车床,圆度与表面粗糙度持续超差,导轨出现爬行、主轴温升偏高。解体清洗点检后,滑动面与锥度镶条重新刮研修整,压板与镶条按磨损量修配;主轴轴承成对更换并按转速等级确定预紧量,锥孔研磨后涂色检查接触率;丝杠背隙与支承轴承更换、联轴器重新对中。装配完成逐项复测几何精度与运动精度,最后以标准试件试切验证圆度与平面度。
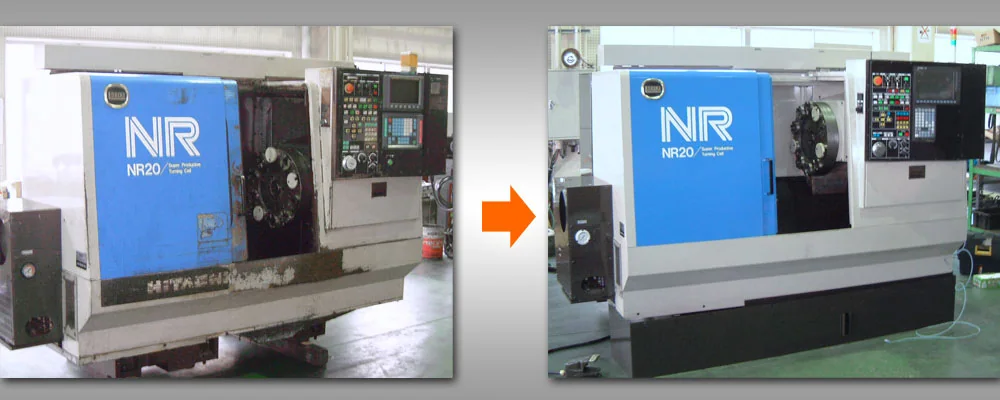
控制系统停产、备件买不到、参数又没有备份,是这类机床的共同处境。我们保留机械本体与可用驱动,成套更换数控系统及其驱动、反馈与 I/O;重新设计电气原理图与 PLC 梯形图并交付客户;操作面板按班组原有习惯重新布置,同时增加故障诊断画面。改造前先评估机械精度与剩余寿命——机械已经劣化的,先修机械再谈改造,否则新系统也发挥不出来。
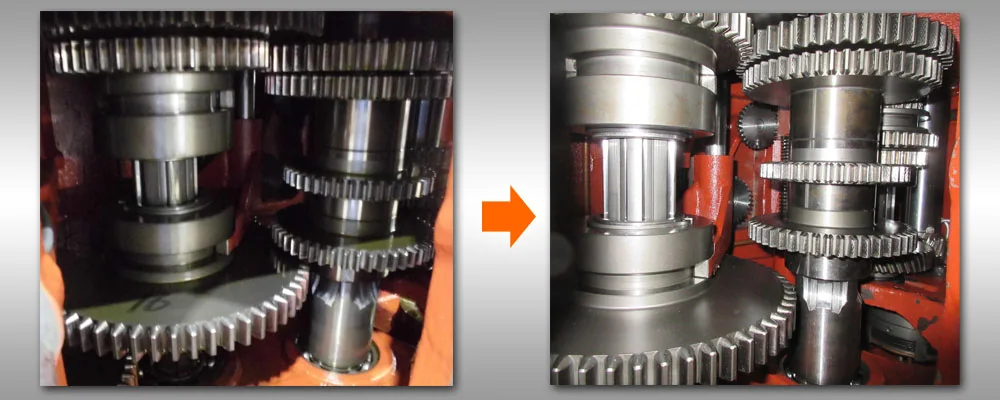
异响来自齿轮箱。拆检发现齿轮点蚀、轴承磨损,还有一处因长期润滑不良造成的偏磨。磨损形态本身就是证据:均匀磨损是寿命问题,偏磨与点蚀往往指向润滑、对中或负载异常。更换磨损齿轮与全套轴承,疏通并恢复润滑通道、按工况核定油品规格,装配后复测噪声与温升,数据合格才算收工。
看基础件状态。床身、导轨、主轴箱体这些基础件如果没有严重变形或磨损,通过修复与调校通常能恢复到满足工艺要求的水平;基础件本身已经失效的,恢复成本可能高于价值,这时候我们会直说,并给修、改、换的对比。判断标准是您要干的活需要什么精度,而不是纸面上的出厂值。
取决于机械精度与改造投入的对比。机械部分尚可、只是电气老化的,改造通常划算,投入远低于买新机;机械精度已经严重劣化的,先修机械再谈改造,否则新电气系统也发挥不出来。我们会给三方案对比与回收周期,由您拍板。
常见的数控系统与伺服驱动我们都能处理,包括参数调整、报警排查、编码器与电机检测、外部线路问题定位。涉及系统内部硬件损坏或需要厂家授权的场合,我们会明确告知并协助联系,不会硬撑耽误您的时间。
要求更细、周期更严、判据更量化。导轨润滑要用指定油品并保持油路畅通,防止爬行;主轴轴承的润滑方式与加注量直接影响寿命与温升;几何精度要定期检测并记录趋势,不能等加工件超差才发现。这些内容在设备养护知识的金属切削机床分类里有详细说明。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn