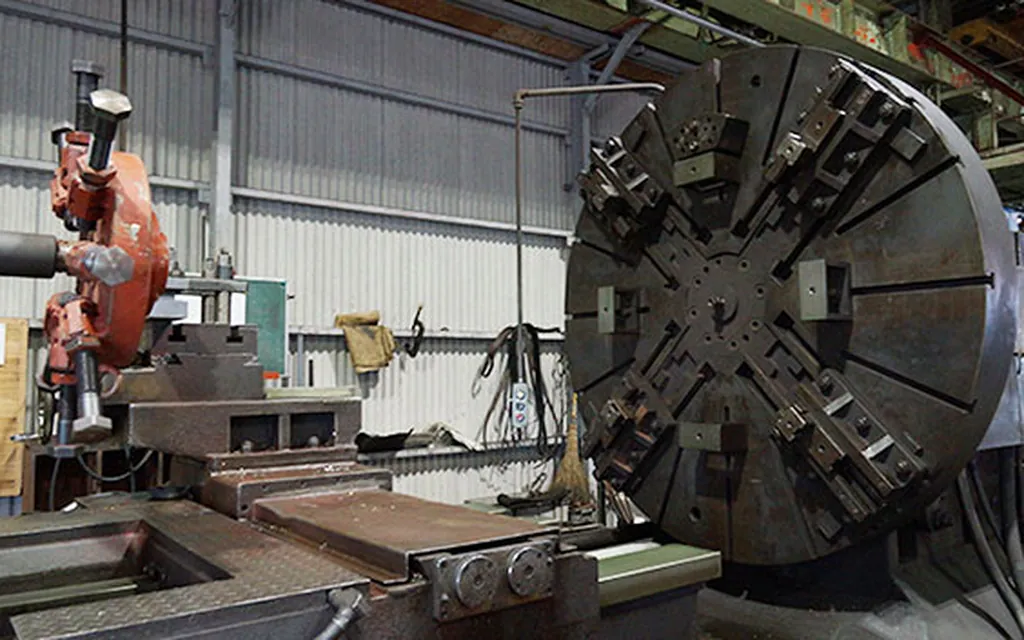
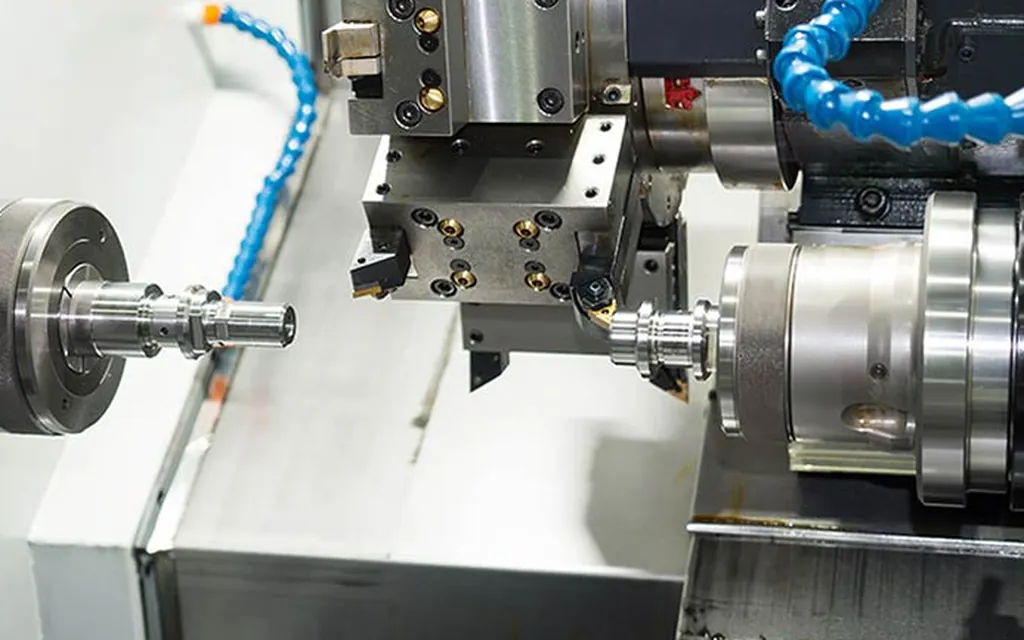
异响只是表象。这台车床的问题像连环案:轴承磨损是果,锥孔微变形是因,而真正的源头在一次撞刀。
 FIELD · SCHH-2026
操作工反映主轴转速超过1200r/min后出现嗡鸣,加工件圆度超差。换过润滑脂、调过预紧,异响减轻但未消除,圆度问题依旧。
我接手时先做振动测点:主轴箱前、中、后三处布点,记录升速过程频谱。
 FIELD · SCHH-2026
频谱显示异响主频与轴承外圈特征频率吻合,确认前轴承磨损。但拆检后发现内圈滚道磨损不均匀,指向主轴锥孔存在微变形。进一步查维修记录,半年前有一次未上报的撞刀。
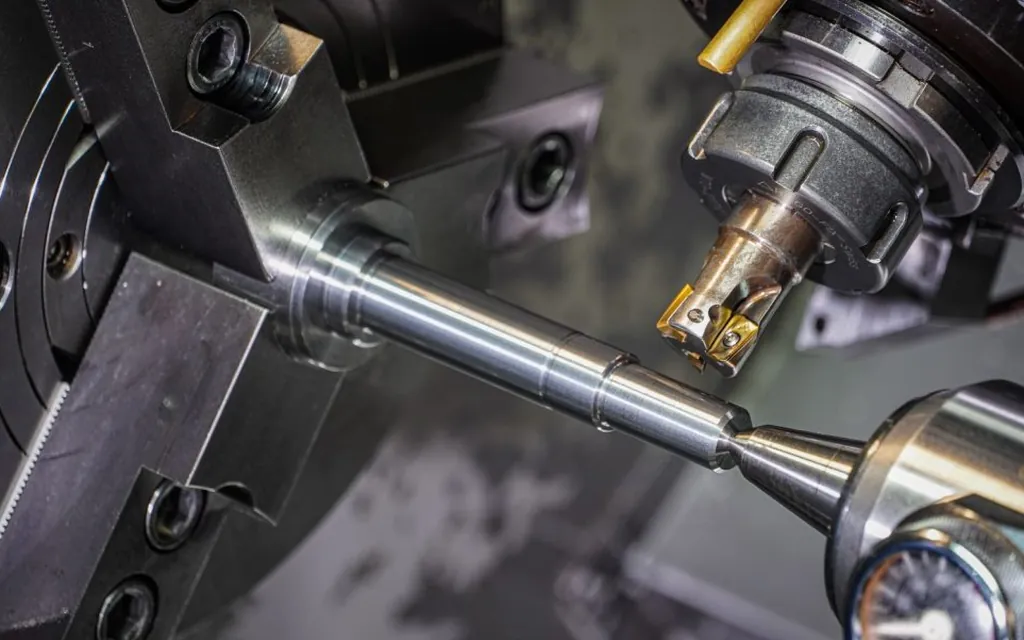
处理分三级:更换成对主轴轴承并按规范预紧;锥孔研磨修复并做涂色检查;最后用标准试件切削验证圆度。九天后圆度回到0.005mm以内。
机床异响诊断要听频谱而不是听经验。特征频率不会骗人,人耳会。
撞刀事故必须上报并做精度复核。隐瞒一次撞刀,往往意味着后面十次莫名超差。
主轴异响的常规答案通常是“轴承磨损,换轴承”。这个案例证明只换轴承会留下后患:新轴承装上去,锥孔的微变形会让它再次异常磨损,几个月后异响重现。频谱诊断确认了轴承磨损,拆检时的磨损形态又指向更深的病根,半年前那次未上报的撞刀才是源头。三级诊断、层层递进,九天把精度恢复到出厂级,还找回了一条管理制度:撞刀必须上报。
 FIELD · SCHH-2026
主轴轴承是成组设计、配对研磨的,前后轴承或同组轴承的预紧是作为一个系统计算的。只换一个,新旧轴承刚度不同,预紧分布失衡,新轴承会承受额外载荷提前失效。成对更换加按规范预紧,是主轴维修的基本工艺纪律,省这一半的钱等于白花全部的钱。
 FIELD · SCHH-2026
撞刀的损伤经常是“隐性”的:当场能转、加工看似正常,但锥孔微变形、轴承预紧变化已经发生,之后几周到几个月以精度漂移、异响、轴承早夭的形式还债。等到症状明显才查,损伤已经扩散、修复成本翻几倍。上报制度的意义是让每次撞刀都在第一时间做精度复核,把隐性损伤显性化,这也是本案例里那条新制度的由来。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn