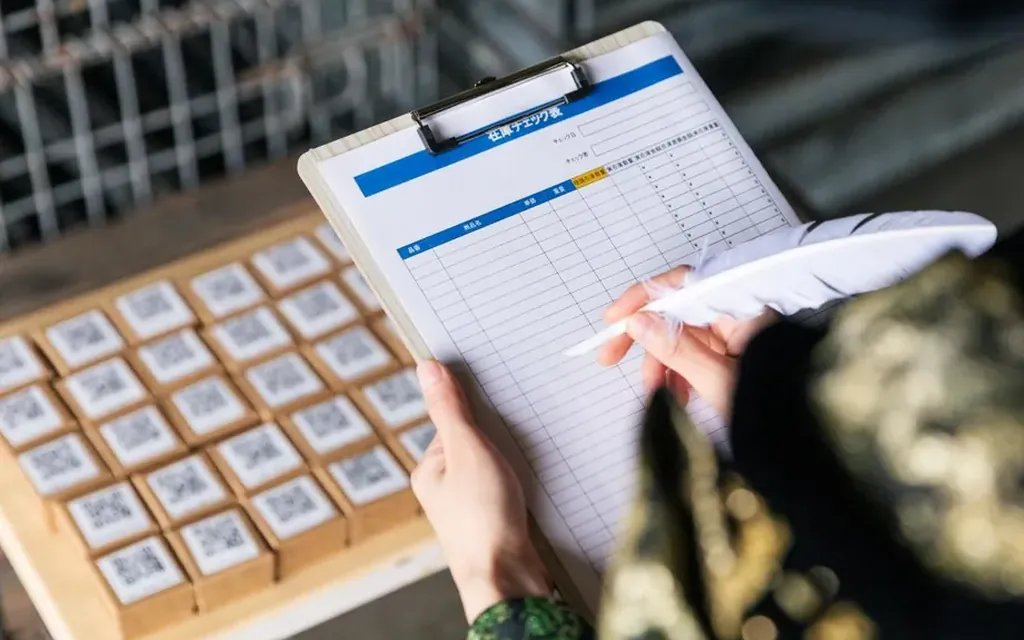
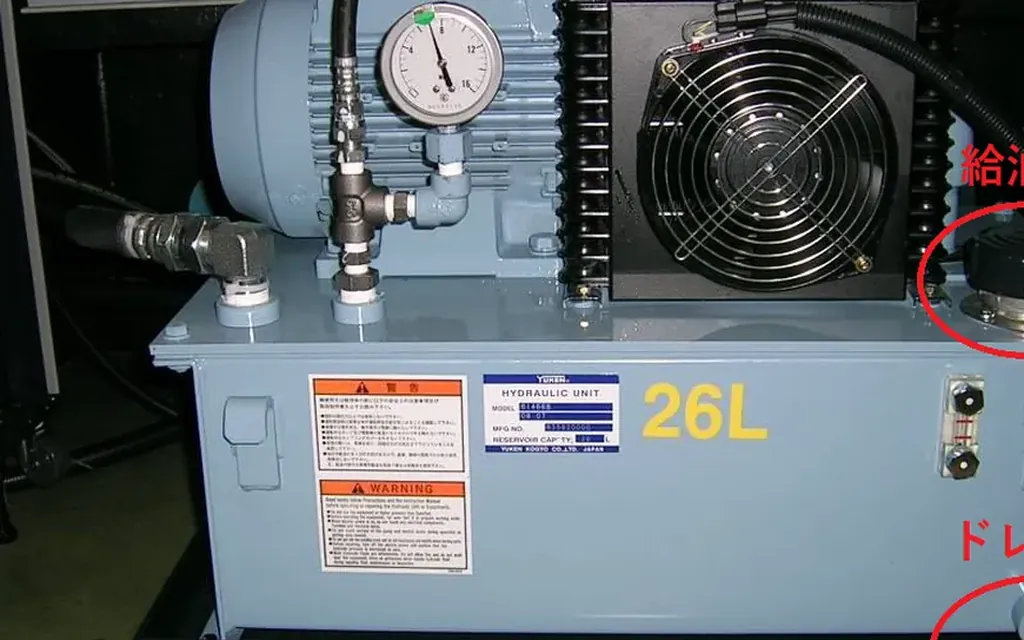
小修处理异响、松动、渗漏与磨损件更换;大修涵盖主轴、导轨、丝杠、变速箱等核心部件拆检修复与精度恢复。
维修过程记录配合间隙与预紧数据,修后精度检测留档,让机床“修得回、稳得住”。
我们做。数控机床的导轨副磨损后,恢复精度最可靠的工艺仍是刮研加调整——这是老师傅的手艺活,机器替代不了。导轨研伤不深的可局部修复,磨损超差的要重新刮研修整。工期比换导轨副长,但成本远低于新件,且配合精度是磨出来的成品导轨比不了的。
能,而且多数情况应该一起。机床故障常是机电交织的:主轴异响可能是机械磨损也可能是驱动参数振动,精度漂移可能是丝杠间隙也可能是编码器反馈问题。我们机械电气两条线都有人,一起查责任不推,一次修到位。
机械维修最怕两件事:一件是只换不修,另一件是修完不测。以下为同类机床机械维修作业场景。
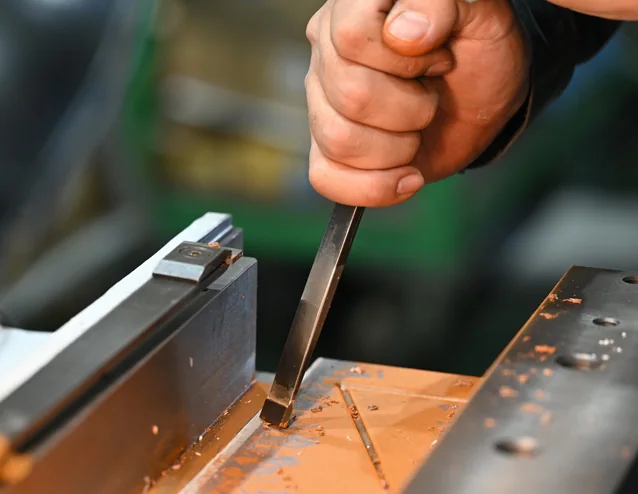
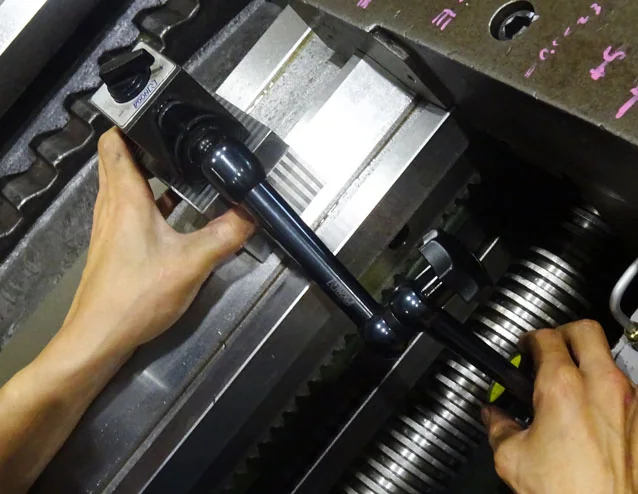
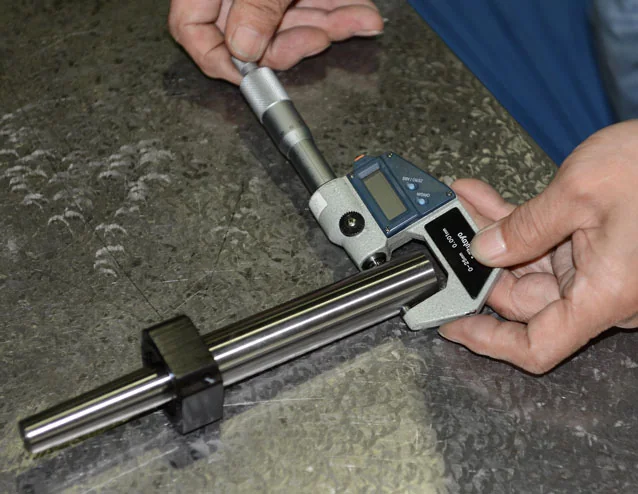
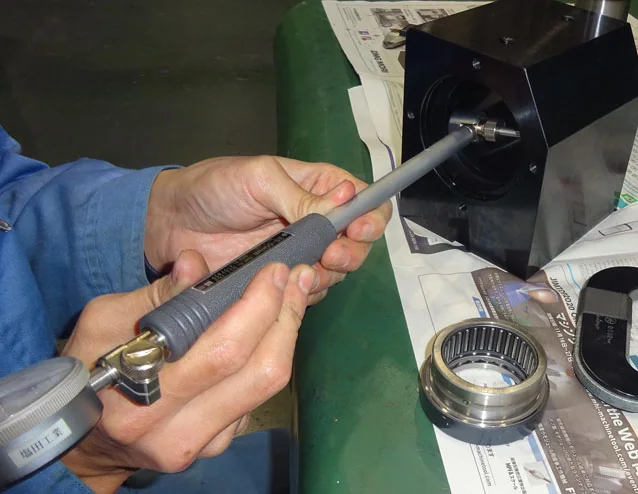
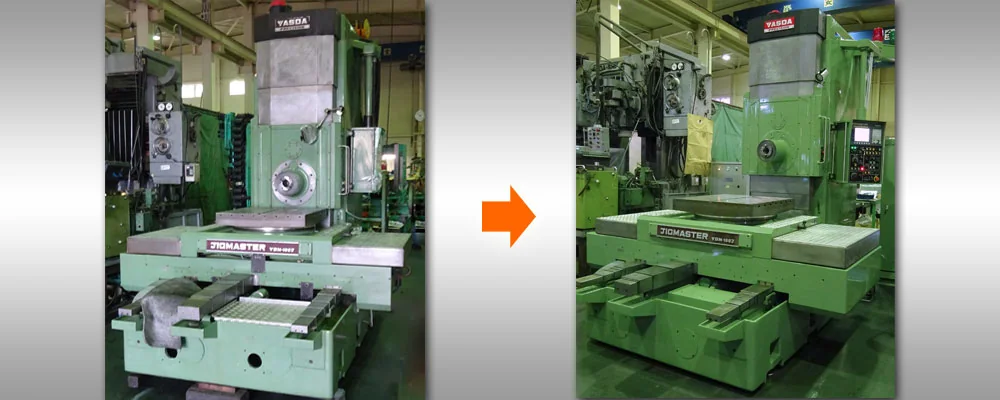
大型机床的价值在基础件。床身、立柱、工作台这些铸件只要没有严重变形,就不该轻易报废。这台机床的处理路径是:先做精度体检确定修与不修的边界,再对滑动面刮研修整、压板与镶条按磨损量修配、润滑通道疏通并按工况核定油品,最后复测几何精度并试切验证。基础件保留、精度恢复,成本远低于更换同类设备,也保住了原有工艺刚性。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn