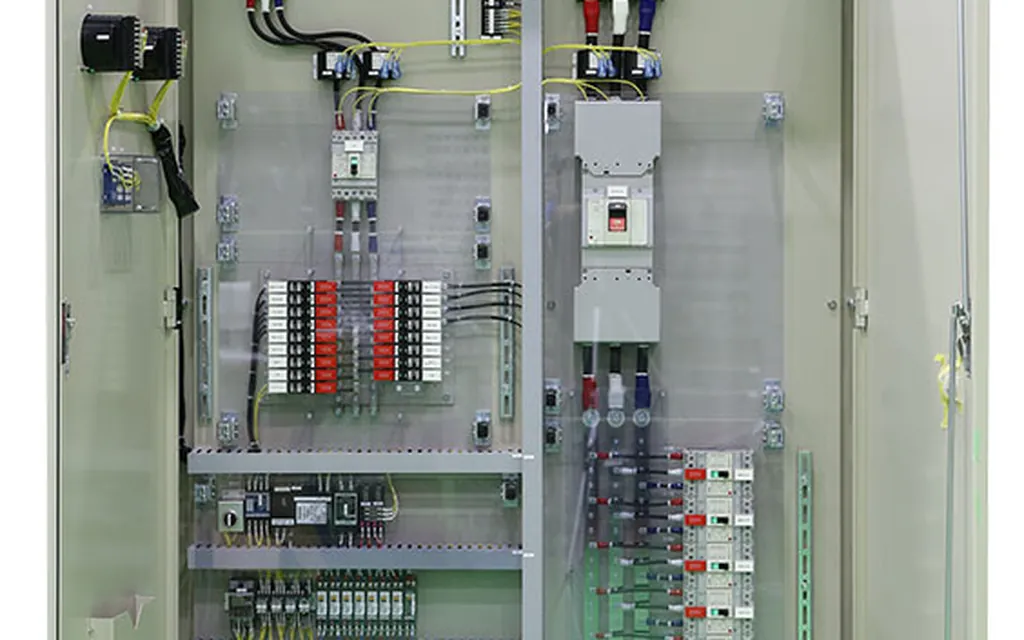
定点:把每台机床的润滑点标在润滑图上,贴在机床侧面。加工中心一般有 15—30 个润滑点,包括线轨滑块、滚珠丝杠螺母、主轴轴承、刀库凸轮箱、ATC 换刀机构。少一个点,那个部位就是未来的故障源。
定质:导轨油用 VG68(多数机型),丝杠用 VG32 或专用脂,主轴按厂家指定。不能拿液压油代替导轨油——液压油没有防爬行的极压添加剂,低速进给时会出现爬行现象。
定量:集中润滑系统要核对每个分配器的出油量。手工加油的点要写清楚加几毫升。多数润滑不良不是没加油,是加多了溢出来浪费、或者分配器堵了某一个支路。
定期:按机床负荷分档。两班倒重载机型建议每 8 小时检查一次油位、每月检查一次分配器出油;单班轻载可放宽到每周检查油位、每季度查分配器。
定人:谁加油、谁检查、谁记录,写进点检表并签名。润滑记录没有签名,三个月后就没人认账了。
 FIELD · SCHH-2026
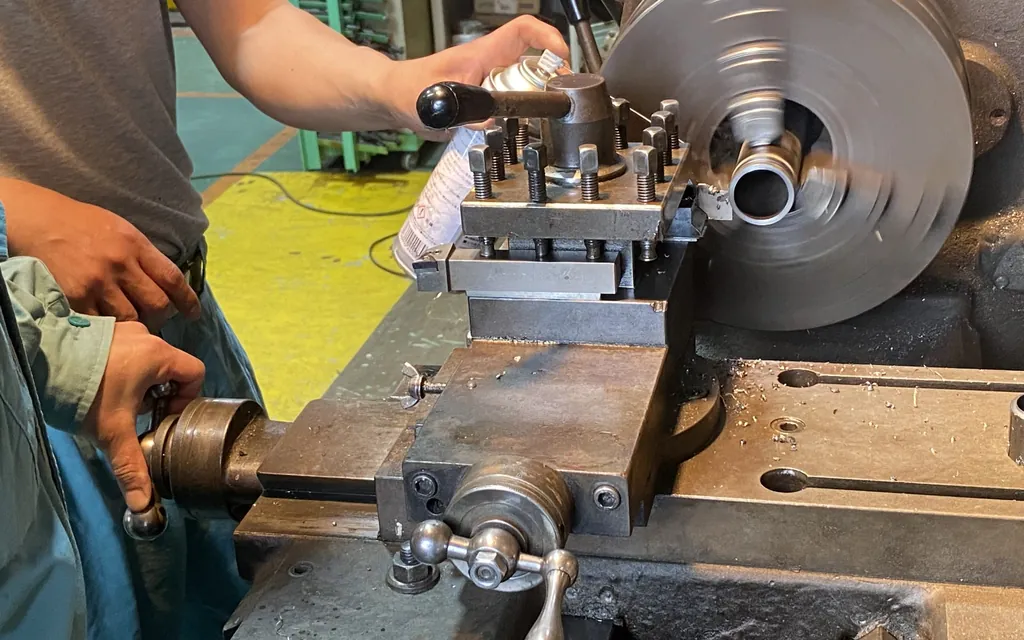
线轨最怕两样东西:切削液里的细粉和磕碰。防护罩(伸缩护罩或风琴罩)破损要当班就报修,拖一周,滑道里就积一层研磨膏。
每月用手推一次防护罩,检查是否卡滞、是否有切屑堆积。风琴罩的排水孔不要堵,堵了以后切削液积在罩内,导轨长期泡在液里。
滚珠丝杠的反向间隙每半年测一次:用百分表顶在工作台上,正反转各 0.01mm,看表的回差。间隙超 0.02mm 要查螺母预紧和支撑轴承。这个数据同时是判断机床要不要做几何精度修复的依据。
 FIELD · SCHH-2026
切削液变质会让导轨油膜破坏。切削液浓度、pH 值、细菌数每月查一次,浓度低了就补原液,不要直接加水——加水稀释是常见错误操作。
润滑系统的油品如果混进切削液,会乳化失效。检查油箱有没有进水:取样静置,看有没有分层。乳化发白的油必须全部更换并清洗油箱,不能补新油了事。
| 保养项目 | 周期 | 方法 | 判据 |
|---|---|---|---|
| 润滑油位与油质目视 | 每班 | 油箱液位、油色 | 液位在刻度内,油色清亮不乳化 |
| 分配器出油确认 | 每月 | 逐个润滑点看有无新油渗出 | 全部点位有油 |
| 防护罩与排屑检查 | 每周 | 护罩完整性、切屑堆积 | 无破损、无卡滞 |
| 丝杠反向间隙测量 | 每半年 | 百分表正反转回差 | < 0.02mm |
| 切削液浓度与 pH | 每月 | 折光仪、试纸 | 浓度在设计区间,pH 8.5—9.5 |
| 导轨油滤与油箱清洗 | 每年 | 更换滤芯、清洗油箱 | 无油泥沉积 |
加工中心润滑故障有个共同特点:堵了之后系统不会立刻报警,而是先“偷工减料”——分配器某一路不出油,导轨局部干摩擦,几周后拉伤才暴露。所以排查润滑故障不能只看油泵打不打油,要沿油路逐点验证出油量:油箱液位与油品、油泵出口压力、主油管、分配器各路、导轨面油膜,一段一段确认,堵点自然现形。
找到堵点后更要反推一步:为什么堵?常见答案有四类——油品不对(牌号不符或混用产生胶质)、加油不过滤(杂质随油进系统)、周期太长(油品氧化变质)、油箱进水(冷却液渗入乳化)。堵点是症状,管理漏洞是病根,只通堵点不改管理,三个月后堵在下一个分配器。
把排查结论固化成三样东西:润滑卡片写清每点油品与周期、点检项加入“油膜目视确认”、换油记录留档可追溯。润滑管理的成熟度,看的就是这三样东西在不在、准不准、有没有人执行。
小堵可以:拆下该路分配器用清洁油冲洗疏通、吹干复装,测试出油正常即可。但要注意两点——一是查同批其他路,一个堵了往往都接近堵;二是查油品与油质,堵的根源不除,疏通只是延缓。分配器老化内漏的(出油量失准)建议直接换新,这类件价格不高,修不如换。
 FIELD · SCHH-2026
集中润滑系统油箱常规一年一换,工况差(粉尘大、温度高、连续运行)的半年一换。判断油品状态的简易办法:目视看颜色透明度(明显变深浑浊即劣化)、静置看有无水线分层(进水乳化)、捻摸看有无颗粒感(杂质超标)。有条件送油样检测酸值与粘度,数据更可靠。换油同时清洗油箱与滤网,旧油残留会加速新油劣化。
润滑“五定”——定点、定质、定量、定期、定人,是教科书上的通用原则,落到具体机床上要变成可核对的参数,否则还是口号。定点:每台机床的润滑点编号并做标记,导轨面、丝杠、轴承、链条各有位置图,新人照图能找到;定质:每个点写清油品牌号与性能等级,不允许“差不多的油顶一下”;定量:每个点写清加注量与判据,油润滑看油位刻度,脂润滑按克数或腔体填充率;定期:按工况定周期并写进点检表,不是“定期”而是“每周三、每月首日”;定人:每个点标责任人,执行后签字,出了问题能查到环节。
五定里最容易被忽略的是定质。加工中心润滑系统出故障,相当比例源于油品混用:导轨油与主轴油混、不同厂家同牌号混、库存油品超期变质。防混用的办法很土但有效——加油器具专用并标识、油桶分区存放、换牌号必须冲洗油路并留记录。油品管理看似后勤小事,实际是设备寿命的上游变量。
定期这一项还要配一个机制:油品消耗记录。加了多少油、什么时间加、哪个点加的,记在润滑台账里。消耗量突然增大是内泄或外漏的信号,突然减小可能是油路堵了——这两个趋势都能提前发现故障,而记录的代价只是每次加油后多写一行字。
 FIELD · SCHH-2026
本篇文字为工业设备装维事业部原创撰写。文中阈值、周期与判废标准为现场经验值,实际执行请以设备制造商技术文件、现行国家标准与特种设备安全技术规范为准;涉及特种设备(起重机械、压力容器等)的检验检测,须由具备相应资质的机构实施。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn