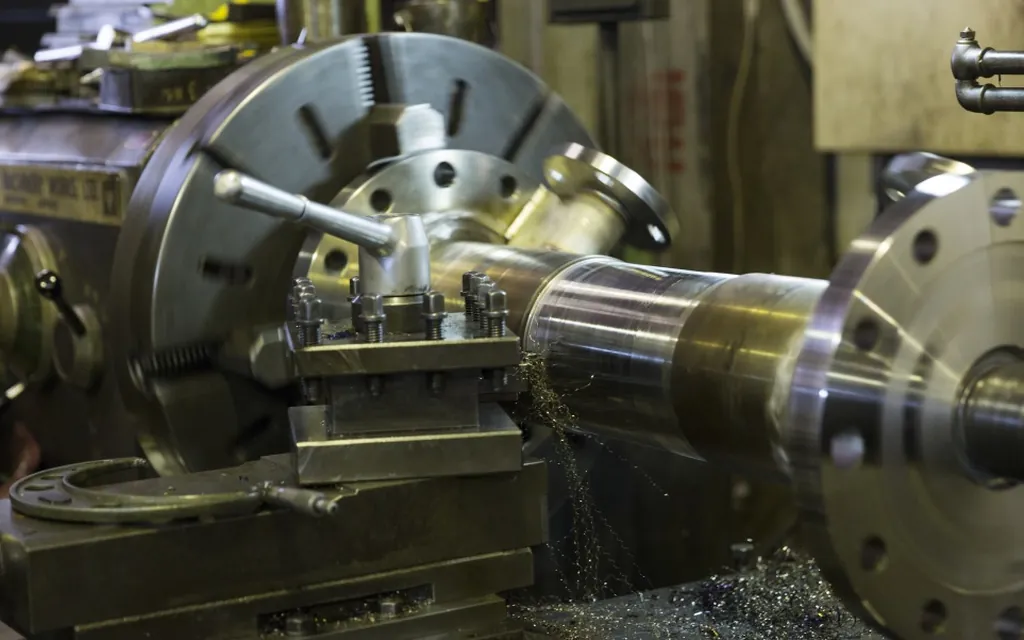
几何精度:床身导轨的直线度与扭曲、主轴的径向跳动与轴向窜动、工作台面的平面度、主轴与工作台的垂直度或平行度。这些是机床的“骨架”,决定它还能不能用。
运动精度:各轴的定位精度与重复定位精度(用激光干涉仪或球杆仪)。数控机床还要看反向间隙。
加工精度:拿标准试件实际切一刀,测尺寸、圆度、表面粗糙度。这是最终裁判——几何精度合格但试件超差,说明还有别的问题。
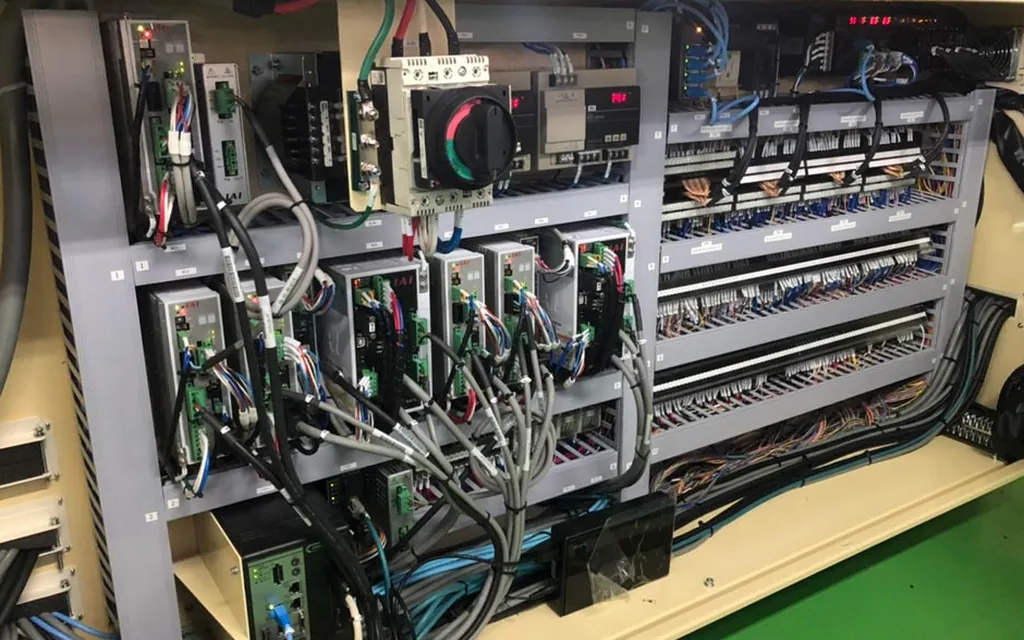
电气与驱动状态:驱动器报警记录、电机绝缘电阻、编码器信号质量、系统参数备份情况。
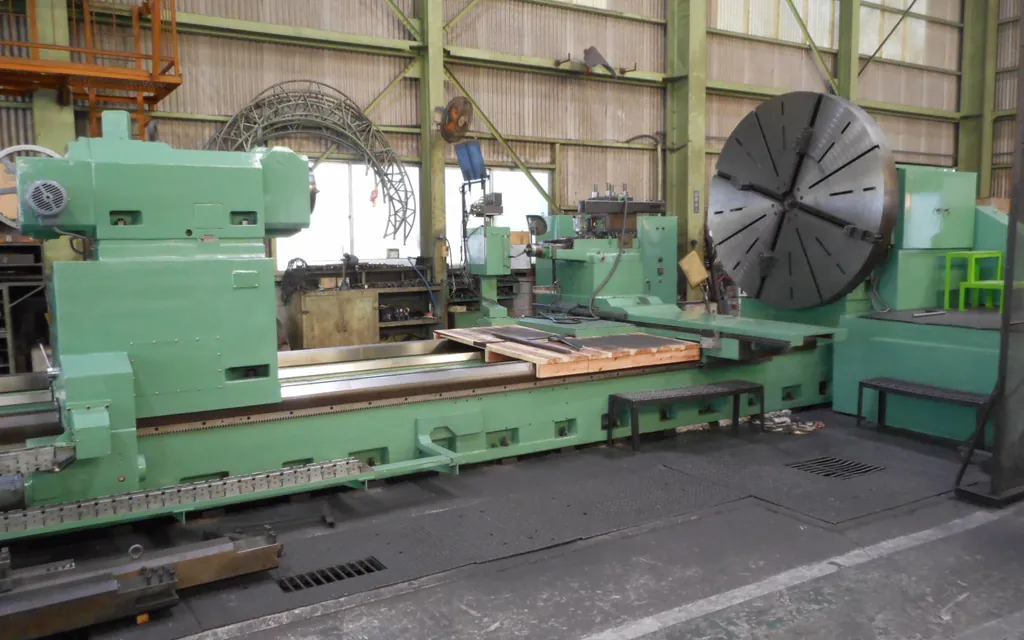
结构件状态:床身、立柱、横梁有没有裂纹(重点看应力集中处)、铸件结合面有没有渗油、地脚有没有松动或垫铁腐蚀。
 FIELD · SCHH-2026
该修的:磨损的导轨面(刮研或磨削修复)、主轴轴承、滚珠丝杠与支撑轴承、老化的电气元件与线缆、失效的润滑系统。这些是可恢复的功能性部件。
不该动的:床身、立柱这些基础铸件,只要没有裂纹、没有严重变形,就不要碰。它们的时效处理是几十年自然形成的,一旦加热或大切削量加工,内应力释放会让精度在半年后重新跑掉。这是老机床大修最常踩的坑。
要评估的:数控系统。系统还能正常用、备件还买得到,就只换驱动和电机;系统已停产且故障频繁,整体换新系统通常比反复修旧系统划算,但要留出机床接口改造的工期。
 FIELD · SCHH-2026
顺序很重要:先做机械(导轨、主轴、丝杠),再做电气(系统、驱动、线缆),最后联调与精度补偿。反过来做会返工。
验收按三步走:几何精度检测(激光干涉仪数据)、空运转试验(连续 8 小时无故障、温升稳定)、负荷试切(标准试件精度与表面粗糙度)。三步都通过,再签验收单。
验收资料一定要收齐:精度检测报告、更换件清单、系统参数备份、电气原理图与点表。没有图纸和参数备份的大修,下次出故障还得从头查。
| 保养项目 | 周期 | 方法 | 判据 |
|---|---|---|---|
| 几何精度全面检测 | 大修前 / 每年一次 | 水平仪、千分表、激光干涉仪 | 对照机床出厂精度标准 |
| 标准试件试切 | 大修前 / 验收时 | 车外圆端面、铣平面、镗孔 | 尺寸、圆度、粗糙度达标 |
| 结构件探伤检查 | 大修前 | 目视+着色渗透,重点应力集中处 | 无裂纹 |
| 电机绝缘测量 | 大修前 / 每年 | 500V 摇表 | > 1MΩ(低压电机) |
| 系统参数备份 | 大修前 / 每次改动后 | 完整备份并异地存放 | 可完整恢复 |
体检做完拿到一堆数据,怎么用?关键是三比:比出厂标准(差多少)、比工艺要求(够不够用)、比历史数据(劣化多快)。同一台机床,几何精度超出厂允差但满足您的工艺要求,可以降级使用或只做恢复性保养;已不满足工艺要求且劣化速度快的,大修或更新就要排上日程。三比做完,每台设备自动落到“继续用、保养用、修、换”四个格子里。
体检数据还要看“可恢复性”。同样是精度超差,镶条间隙超标的调整即可恢复,导轨面磨损超差的要刮研或磨削修复,床身变形的则基本不可逆——修复成本与可恢复程度决定大修方案的边界。大修最容易犯的错是全面开花:把可恢复的、不可恢复的都修一遍,钱花完了精度还是不行。先分清该修什么、不该动什么,钱才花在刀刃上。
报告的最后一段应该是决策建议而不是数据汇总:哪几台建议大修、哪几台建议降级使用、哪几台建议评估更新,每台附理由与预估投入。技术报告的价值在于把判断讲明白,让管理层能据此拍板——数据支撑决策,是精度体检的最终交付。
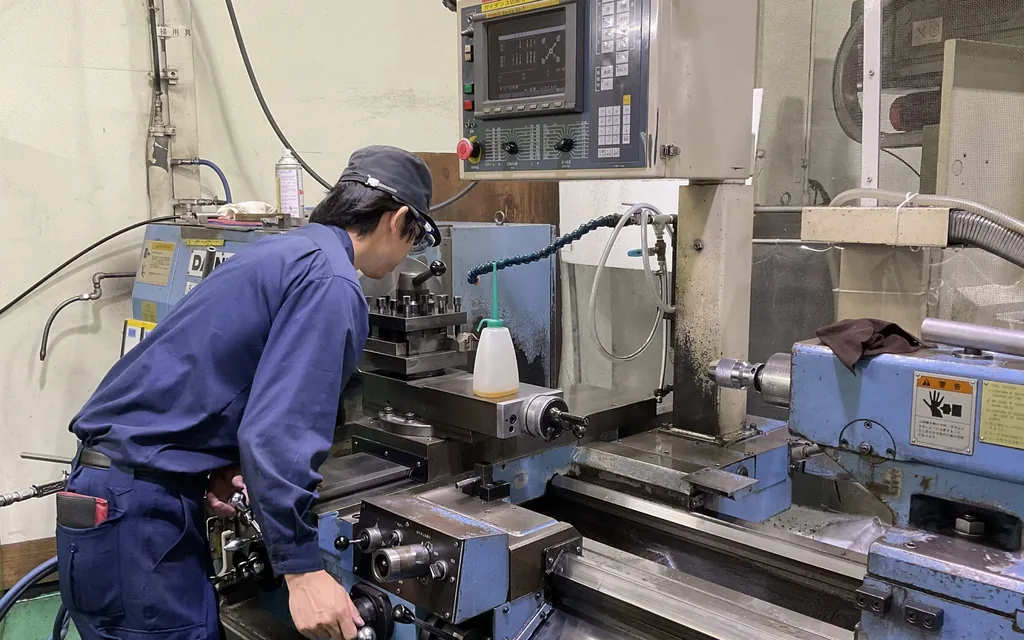
按设备类型定,机床类常规五大项:几何精度(导轨直线度、主轴径向跳动与轴向窜动、工作台平面度)、运动精度(定位精度、重复定位、反向间隙)、传动系统状态(丝杠间隙、皮带张紧、齿轮啮合)、润滑与温升(油路出油确认、满载温升实测)、电气与参数(补偿参数核对、伺服匹配状态)。一次体检一到两天,报告五到七个工作日交付,含大修决策建议。
 FIELD · SCHH-2026
不必,也不建议。体检的意义正是让大修从“突然坏了被迫修”变成“按计划排期修”。拿到报告后按三档处理:涉及安全或即将失效的立即安排;影响质量的排进近期计划停机窗口;仅趋势劣化的纳入观察清单按季度复测。有计划的大修能利用生产淡季、备件提前到货、工期从容——同样的修复质量,成本能低两三成。
不是所有精度劣化的机床都要修到出厂标准,很多时候降级使用是更经济的选择。一台主轴径向跳动超标的车床,如果继续做粗加工与半精加工完全够用,把它从精加工任务上撤下来、精度要求高的活交给状态好的机床,整个车间的产能与质量反而更稳。降级使用的前提是数据支撑:体检报告说清了它现在能干什么、不能干什么,工艺部门据此调整任务分配。
梯度管理的思路是把车间机床按精度状态分三档:一档精度完好,承担高精度任务;二档轻度超差,承担常规加工并纳入观察清单按季度复测;三档明显超差,承担粗加工或列入大修评估。三档不是固定标签,每次年检后重新归档——状态好的可升档,劣化快的降档。这样管理的好处是设备资源按能力使用,既不浪费精度也不冒险用超差设备做精加工。
降级使用有两条红线必须守住:一是涉及安全的精度项(比如制动、限位、防护装置相关的)不能降级使用,必须修到合格;二是降级要有书面记录与工艺确认,不能只是车间里的口头默契——口头降级最容易在人员变动后变成误用,把粗加工机床当精加工机床用,废品率上升还找不到原因。
 FIELD · SCHH-2026
本篇文字为工业设备装维事业部原创撰写。文中阈值、周期与判废标准为现场经验值,实际执行请以设备制造商技术文件、现行国家标准与特种设备安全技术规范为准;涉及特种设备(起重机械、压力容器等)的检验检测,须由具备相应资质的机构实施。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn