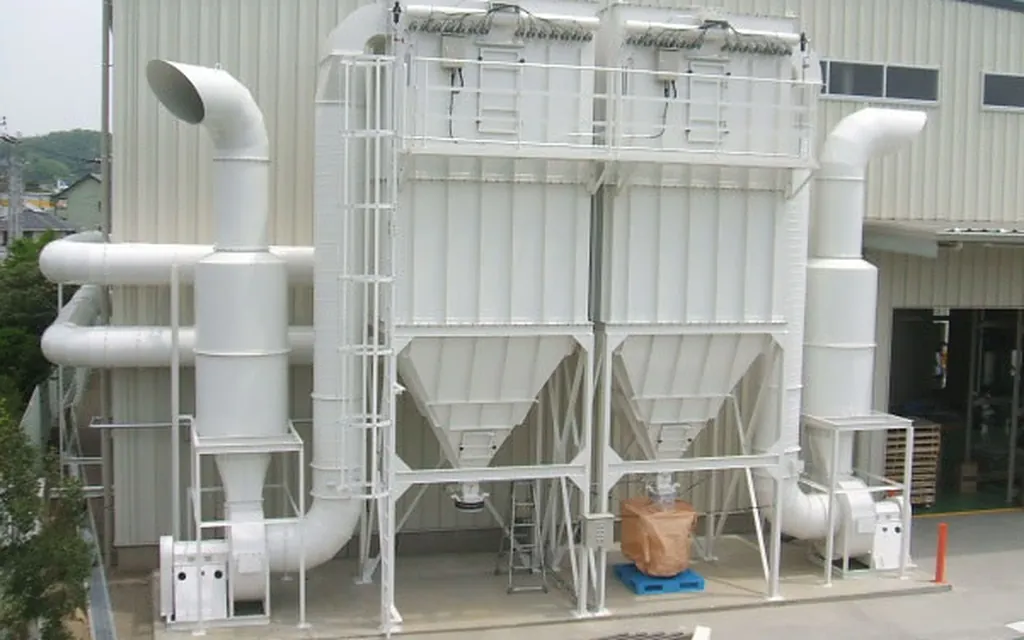
调制的目标是让物料充分熟化、水分温度均匀。调制温度一般控制在 80—85℃(畜禽料),水产料更高。温度不够,熟化不足,颗粒松散、粉化率高;温度过高,营养损失、能耗上升。
调制时间要够。单层调制器停留时间短,熟化不充分;双层或多层调制效果更好。调制器的桨叶磨损后,物料推进和翻动效果下降,要定期检查更换。
蒸汽质量很重要。饱和干蒸汽最好,带水的湿蒸汽会让物料局部水分过高,堵模。蒸汽管路要有疏水阀并确认工作正常,减压阀后压力稳定。
调制器要定期清理,特别是停机后。残留物料在调制器内硬化结块,下次开机时硬块进入模孔,造成堵模或损伤。停机后清理调制器应成为操作规程的一部分。
 FIELD · SCHH-2026
环模和压辊的间隙(压辊与环模内表面的距离)是关键参数,一般 0.1—0.3mm(视机型和物料)。间隙过大,物料打滑、产量低、粉化率高;间隙过小,金属直接接触,磨损加剧、温升过高、甚至烧毁轴承。
间隙调整要按厂家方法,用塞尺或专用工具,不要凭感觉。调整后要试机确认,听声音、看电流、看颗粒质量。
环模磨损看模孔:孔口磨损成喇叭口、孔壁粗糙,颗粒表面就粗糙、粉化率升高。模孔磨损到一定程度(压缩比下降)要更换或重新钻孔镶套。
压辊壳磨损不均会导致环模受力不均,要定期测量压辊外径,磨损到限度更换。压辊轴承在高温高粉尘下寿命短,要按周期检查润滑,必要时缩短换脂周期。
新环模装机前要检查模孔是否通畅(有毛刺、铁屑的要处理),用油砂或专用研磨膏跑合,不要直接满负荷生产。
 FIELD · SCHH-2026
喂料要均匀稳定。喂料器转速波动会让颗粒机负荷波动,电流忽高忽低,容易堵模。变频喂料配合颗粒机电流做联动(电流高了自动减料),是防堵的有效手段。
原料水分要控制。入模水分(调制后)一般在 15—18%(视配方)。原料库要管理入仓水分,雨季原料水分偏高时要加强调制和通风。原料水分波动大是堵模的最常见外因。
粉碎粒度要均匀。粒度过粗,调制熟化不充分、颗粒松散;粒度过细,产能下降、能耗上升。粉碎机筛网破损会让粗粒进入,要定期检查筛网。
除杂不能省。原料里的铁器、石块、绳头进入颗粒机,会损伤环模压辊甚至造成堵转。喂料前的永磁筒、初清筛要确认有效,定期清理磁选设备。
堵模了不要硬开机。正确做法:停机、用油料(或专用清洗料)从模孔反向挤出堵料,或者拆下环模清理。用大锤振、用撬棍捅模孔,会损伤环模,这是现场常见但错误的做法。
预防堵模的关键参数:调制温度、入模水分、喂料量、环模压缩比。这四项要记录,出现堵模时对照数据找原因,比凭经验猜有效。
停机程序要规范:停机前先用油料(含油脂的清洗料)置换模孔内物料,防止物料在模孔内冷却硬化。这一步省了,下次开机就堵。
颗粒机电流和主轴承温度要实时监控。电流突然升高是堵模前兆,温度升高是润滑或间隙问题。有报警和联锁停机功能的要确认有效。
| 保养项目 | 周期 | 方法 | 判据 |
|---|---|---|---|
| 调制温度与蒸汽压力记录 | 每班 | 面板或测温 | 调制温度 80—85℃,蒸汽压力稳定 |
| 环模压辊间隙检查调整 | 每班 / 更换时 | 塞尺或专用工具 | 0.1—0.3mm(按厂家) |
| 喂料电流联动确认 | 每班 | 观察电流波动 | 负荷平稳、无大幅波动 |
| 调制器清理 | 每次停机后 | 清除残留物料 | 无硬化结块 |
| 停机前油料置换 | 每次停机前 | 含油清洗料过模孔 | 模孔内无饲料残留 |
| 环模模孔与压辊磨损测量 | 每周 | 目视模孔、卡尺量压辊 | 模孔无喇叭口、压辊未达限度 |
| 磁选与初清筛检查 | 每周 | 清理磁选物、查筛网 | 除杂有效、筛网无破损 |
| 粉碎机筛网检查 | 每周 | 破损、孔径 | 无破损、粒度合格 |
| 主轴承润滑与温度 | 每班测温 / 按周期润滑 | 点温枪、注脂记录 | 温度正常、润滑到位 |
颗粒机的设备故障,相当一部分根源不在设备而在工艺参数偏离。调制温度、入模水分、喂料速度三者构成一个工艺窗口,窗口内运行顺畅,窗口外就堵模、成型差、电流异常。设备管理人员如果只懂机械不懂工艺,处理堵模就只会清模,清完还堵——因为堵的根源(水分或温度不对)没动。反过来,工艺员只调参数不管设备,模辊间隙超差了还按标准参数运行,成型质量照样出问题。
工艺窗口的关键参数怎么定:调制温度按配方与原料定(一般畜禽饲料在80—85℃区间,具体看淀粉糊化要求),温度不足糊化不够、颗粒松散,温度过高营养损失且易堵模;入模水分按原料与季节定(常规在15%—17%区间),水分高易堵模、水分低成型差且模具磨损快;喂料速度与主电机电流联动,电流是负载的直接指示,喂料过量电流飙升,长期超电流运行减速箱与主轴轴承寿命骤降。
把这三个参数纳入设备点检,是颗粒线养护的特别之处:温度与水分每班记录、主电机电流每班记录,三个数据放在一张表上,堵模或成型异常时先看这三个数——多数情况下答案就在表上。这也是我们在案例里反复强调的方法:先立数据,再下结论。
按概率先查工艺,再看设备。工艺侧三项:入模水分(过低则成型差、表面粗糙,过高则颗粒软、易裂)、调制温度与时间(糊化不足则粘结力差、粉化率高)、配方与原料粒度(粉碎粒度过粗影响成型)。设备侧四项:模辊间隙(过大则压缩不足、颗粒松散)、环模压缩比(与原料不匹配则成型困难)、环模磨损(模孔失圆则颗粒不均)、切刀状态(刀片钝或有缺口则颗粒长度不齐、端面毛糙)。判断方法有个简便切入点:看粉化率的分布——全线均匀偏高多半是工艺(水分、温度、配方)问题,时高时低或与某台设备相关多半是设备问题。我们的诊断流程是先测工艺参数记录三天,同步检查模辊间隙与磨损,两边数据一起看,通常两三天能定方向。
 FIELD · SCHH-2026
压缩比是环模模孔有效长度与孔径的比值,它决定物料在模孔内受到的压缩程度。压缩比高,颗粒密实、成型好,但产量下降、电流升高、模具磨损快;压缩比低,产量高、能耗低,但颗粒松散、粉化率高。选错的后果很直接:压缩比偏高,主电机长期超电流、堵模频繁、减速箱负荷大;压缩比偏低,产品质量不达标、返工增加。压缩比要按原料特性选(纤维含量高的原料需要不同的压缩比,畜禽料、水产料、生物颗粒各不相同),也要按您的质量要求与产能目标平衡。更换环模时不要只看价格与交期,压缩比是否匹配原料才是关键——我们在多个厂遇到过换了环模后堵模加剧的情况,查下来就是压缩比选错。选型的依据我们按原料检测数据与实际试机结果给建议,不照搬通用表。
颗粒线的润滑有三个重点部位,每个都有自己的脾气。主轴轴承是高温高粉尘工况,润滑脂要选高温型(滴点匹配实测腔体温度)、加注方式要定量(过量加注造成搅拌发热,这在案例里讲过),密封状态要配合治理——密封失效则再好的脂也守不住。减速机是大扭矩低速工况,油品按粘度等级与极压要求选,油位与油色按周期检查,换油按状态而非日历。压辊轴承(内腔式)工况最恶劣,润滑通路要确认畅通,加注量与频次按设备手册并结合实际磨损数据调整。
备件管理的核心是给易损件建寿命台账。环模、压辊、锤片、筛网、皮带、轴承、密封件——这些件的消耗速度直接决定采购节奏与库存水平。台账记三样:上线日期、累计产量(不是日历时间,颗粒线的磨损与产量强相关)、测量值(模孔磨损量、锤片重量、筛网状态)。三个周期的数据积累下来,您就有了自己工况下的寿命曲线,采购提前量、检修排程、成本核算全部有据。没有台账,备件永远是“快坏了才买”或“买了用不上”。
还有一个经验值得说:易损件的供应商管理。环模压辊这类件,不同厂家的材质与热处理差异很大,价格差也大,但寿命差可能更大。我们的做法是记录每次采购件的厂家、批次与实际寿命,用数据评价供应商——单看采购价便宜的,算上更换人工与停机损失往往更贵。这个评价表交给采购部门,选型就有了依据。
 FIELD · SCHH-2026
本篇文字为工业设备装维事业部原创撰写。文中阈值、周期与判废标准为现场经验值,实际执行请以设备制造商技术文件、现行国家标准与特种设备安全技术规范为准;涉及特种设备(起重机械、压力容器等)的检验检测,须由具备相应资质的机构实施。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn