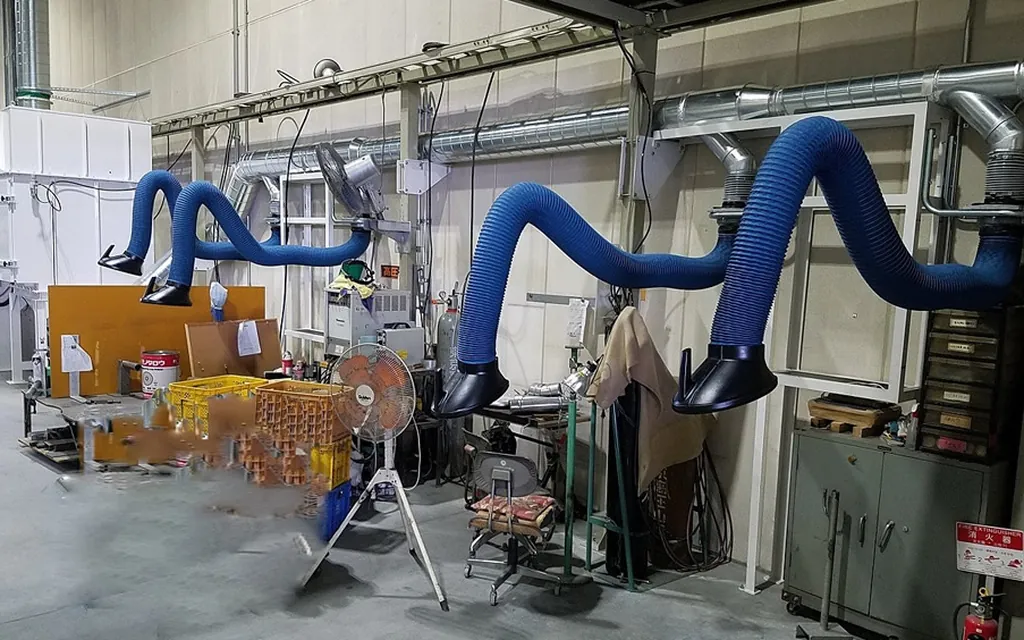
生物质颗粒线和饲料颗粒线原理相近,但工况更苛刻:原料是木屑、秸秆、稻壳这类高硅高纤维物料,磨损更快;原料水分和粒度波动更大,成型更难。养护的重点在原料管理和易损件寿命。
原料水分是核心参数。入模水分一般在 12—18%(视物料种类,木屑偏低、秸秆偏高)。水分过低不成型、颗粒松散;水分过高堵模、颗粒开裂。烘干机出口水分要稳定,波动大就要查烘干工艺。
原料粒度要均匀。过大的颗粒(超过模孔直径的三分之一)会造成成型困难和模具磨损加剧,过细的粉料太多则颗粒强度不够。粉碎机筛网孔径要按产品要求选,筛网破损会让粗粒进入。
除杂必须做。生物质原料里常混有石块、铁钉、泥沙,这些对模具是致命伤害。磁选、风选、筛分要配齐并确认有效。铁器进模孔,轻则堵模,重则崩裂环模。
不同原料的成型特性差别很大。纯木屑、掺树皮、秸秆、稻壳的压缩比和水分要求都不同。换原料时要调整模具压缩比和工艺参数,不能一套参数用到底。原料批次变化时要先小批量试产。
 FIELD · SCHH-2026
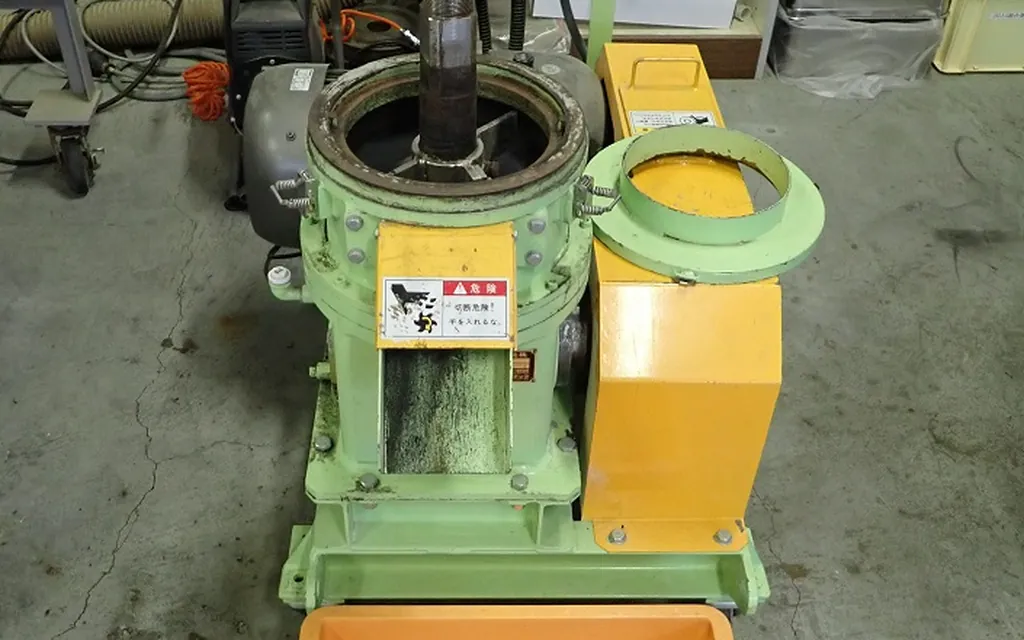
环模的压缩比(模孔有效长度与孔径之比)要和原料匹配。压缩比高,颗粒密实但能耗大、磨损快;压缩比低,成型率低。木屑一般用较低压缩比,秸秆稻壳用较高的。选错压缩比,产量和寿命都受影响。
环模材质很关键。生物质原料磨损性强,要用高铬合金或渗碳处理的耐磨环模,普通材质寿命可能只有耐磨材质的三分之一。算总账时要把换模停机时间和人工算进去,便宜的模具不一定省钱。
压辊与环模间隙调整:生物质线通常比饲料线间隙稍大(0.2—0.5mm,视机型),因为原料纤维长。间隙调整方法和判据参照厂家要求,调好后试机看电流和成型质量。
压辊轴承是高温高粉尘工况,寿命短。要按周期检查润滑,选用高温润滑脂,必要时缩短换脂周期或加装自动注脂。轴承损坏会连带损伤压辊轴和环模,早换比晚换省。
记录每个环模的实际产量(吨数),建立寿命基线。正常情况下一个环模能压多少吨原料是有规律的,突然下降说明原料有问题或间隙不当,要查原因。
 FIELD · SCHH-2026
生物质颗粒成型温度高(模孔内物料温度可达 80—120℃),压辊和主轴轴承受热影响大。轴承温度要监控,超过 80℃ 查润滑和间隙。
喂料器和调制器(如果有)的桨叶、螺旋叶片磨损快,要定期检查更换。磨损后喂料不均、调制效果下降,影响成型。
冷却器要确认冷却效果。颗粒出模温度高,不冷却直接包装会回潮、霉变、开裂。冷却器的风量、料位、排料要正常,冷却后颗粒温度与环境温差在 5℃ 以内。
筛分设备(分级筛)的筛网要检查,破损会让不合格颗粒混入成品,影响质量口碑。
喂料量要和主机能力匹配。喂料过多,电流升高、堵模;喂料过少,产能浪费、模具空磨。用主电机电流做反馈控制喂料量,是防堵和稳产的有效手段。
堵模处理参照饲料线:停机、油料反向挤出或拆模清理,严禁硬开和暴力清理。停机前用油料(或掺油脂的清洗料)置换模孔内物料。
主电机电流、主轴承温度、模孔出料状态要实时监控。电流持续偏高是堵模或间隙不当的前兆,要及时减料或停机检查。
生产线联动要顺:粉碎机、烘干机、颗粒机、冷却器、包装机之间的缓冲仓要够用,避免前段堵、后段空。缓冲仓料位监控是连续生产的关键。
| 保养项目 | 周期 | 方法 | 判据 |
|---|---|---|---|
| 原料水分检测 | 每班 / 每批次 | 快速水分仪 | 入模水分 12—18%(按物料) |
| 原料除杂与磁选清理 | 每班 | 清理磁选物并记录 | 无铁器石块进入 |
| 环模压辊间隙检查 | 每班 / 更换时 | 塞尺或专用工具 | 0.2—0.5mm(按机型) |
| 主电机电流监控 | 每班连续 | 面板或电流表 | 平稳、不持续偏高 |
| 主轴承与压辊轴承温度 | 每班 | 点温枪 | < 80℃ |
| 环模产量记录(寿命基线) | 每个环模 | 累计压料吨数 | 与历史基线对比 |
| 冷却器效果确认 | 每班 | 出料颗粒温度 | 与环境温差 <5℃ |
| 筛网与叶片磨损检查 | 每周 | 粉碎机筛网、喂料调制叶片 | 无破损、磨损未达限度 |
| 缓冲仓料位联动确认 | 每班 | 料位计与前后段联动 | 料位正常、无堵无空 |
同样是制粒机,生物颗粒(木屑、秸秆、稻壳、竹粉等)工况对设备的摧残程度远超饲料,差别在三个层面。第一是原料硬度与磨料性:木质原料含硅量高(尤其是秸秆与稻壳,含二氧化硅),硬度远超谷物原料,对环模、压辊、主轴轴承的磨料磨损成倍增加。第二是压缩比与成型压力:木质纤维弹性大、粘结性差,需要更高的压缩比与成型压力才能成型,这意味着模辊区的负荷更大、发热更高、主电机电流更大。第三是原料波动性:生物颗粒的原料来源杂(不同树种、不同含水率、含泥沙石头等异物),批次间差异大,工艺窗口比饲料窄得多,堵模与冲击负荷更频繁。
这三个差别决定了养护方案必须重算,不能照搬饲料厂的经验值。具体差异在四个方面:环模压辊寿命显著缩短(同一台设备在颗粒工况下寿命可能只有饲料工况的几分之一),所以寿命台账与更换计划要按产量重新标定;润滑脂必须选高温型且密封要升级(模辊区温度更高,普通脂会流失硬化,粉尘磨料更容易侵入);主电机与减速箱的负荷率更高,电流监控与温升检查频次要加密;进料除杂必须做(金属与石块进入模辊区会造成模具崩裂与轴承冲击损伤,一次事故的损失可能超过全年养护费用)。
我们的经验是:生物颗粒厂的养护方案如果按饲料厂模板做,前三个月看不出问题,半年后故障率与备件成本会明显高于同行。反过来说,按颗粒工况重算方案的厂,环模轴承寿命从几十天做到大半年是可能的——我们在案例里记录过这个改进,靠的是选脂、定量加注、密封升级三件事,没有一件是花大钱的。
不一样,通常更高。木质纤维弹性大、天然粘结性差(不像淀粉糊化后自带粘结力),需要更大的压缩比才能成型密实。具体数值取决于原料种类:纯木屑、秸秆、稻壳、竹粉、混合原料的压缩比各不相同,还要看粉碎粒度与含水率。压缩比选错的后果很直接:偏低则颗粒松散、粉化率高、成品率下降;偏高则产量下降、电流升高、堵模频繁、模具与主轴负荷过大。我们的做法是按您的实际原料做试机确定压缩比,不照搬通用表——同样的树种,不同产地与含水率的成型特性都有差异。更换环模前建议保留旧环模的实际使用数据(产量、成型质量、电流表现),这是最有价值的选型依据。
 FIELD · SCHH-2026
寿命短的原因是四个因素叠加:高温(模辊区热量传导)、粉尘磨料侵入(密封失效)、润滑不当(脂选型错或过量加注)、冲击负荷(堵模与异物)。根治的思路不是换更贵的轴承,而是把四个因素逐个治理:密封升级(迷宫加唇口,阻断粉尘路径)、选脂正确(高温型、滴点匹配、抗水淋)、加注方式改定量(自动注脂器,避免过量搅拌发热)、工艺控制(除杂到位、水分受控、电流不超限、堵模处理规范)。我们在案例里做过这个组合治理,轴承寿命从40天提升到9个月——没有一项是花大钱的,全是把该做的事做对。如果您的轴承也在两三个月内失效,建议先拆检看失效形态:磨料磨损(滚道有细划痕)指向密封与粉尘,润滑失效(油脂硬化、滚道变色)指向选脂与加注,冲击损伤(滚道压痕、剥落)指向堵模与异物。形态指认原因,比盲目换件有效得多。
颗粒线的设备问题,相当一部分根源在原料。原料管理的四个要点直接决定设备负荷与易损件寿命。第一是除杂:金属、石块、泥沙是模具与轴承的杀手,除铁器(永磁或电磁)、筛分设备的配置要到位,磁棒与除铁器的清理按班执行并记录(清理出的异物量是原料质量的直接指标)。第二是含水率控制:原料进厂按批检测水分,超标的要干燥处理或单独存放,水分波动大时工艺参数要相应调整。含水率对成型质量、电耗、模具磨损的影响都是显著的。第三是粒度与纤维长度:粉碎粒度不均会造成成型不稳定与模孔堵塞,粉碎机筛网状态与锤片磨损要按周期检查,粒度分布定期抽检。第四是原料批次记录:不同批次原料的生产数据(电流、产量、成型质量、堵模频次)记录下来,一段时间后就能看出哪类原料对设备最友好、哪类原料需要特别控制参数——这份记录是工艺优化的基础数据。
原料与设备的联动管理还有一层经济账:便宜但杂质多、水分高的原料,省下的采购钱可能以模具寿命、电耗、停机损失的形式加倍付出。我们的做法是帮客户算这笔账——用设备数据(模具消耗、电耗、故障停机)反算原料的真实成本,供采购决策参考。有些厂算完这笔账后调整了采购标准,总成本反而下降。设备数据不只是维修部门的资料,它能给采购与生产决策提供别人给不了的依据。
 FIELD · SCHH-2026
本篇文字为工业设备装维事业部原创撰写。文中阈值、周期与判废标准为现场经验值,实际执行请以设备制造商技术文件、现行国家标准与特种设备安全技术规范为准;涉及特种设备(起重机械、压力容器等)的检验检测,须由具备相应资质的机构实施。


 广州宇际航计算机科技有限公司 · www.accpc.com.cn
 广州恒桓技术有限公司 · www.hhrobotics.cn
 南充恒桓机器人有限公司 · www.hhrobots.cn